提升塑胶模具寿命与产品表面光洁度的有效策略
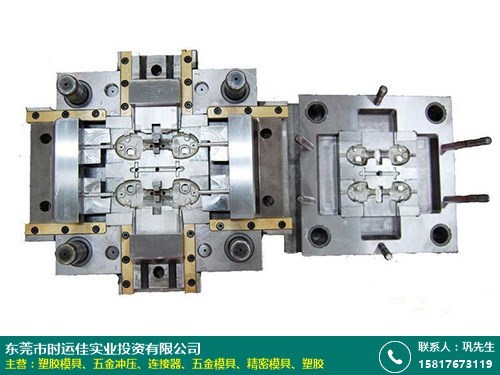
在塑胶注塑行业中,模具的质量直接决定了生产效率和产品品质。如何不仅能提高模具的寿命,还能增加模具所注塑出来的产品的表面光洁度,是每个模具制造商和注塑企业关注的核心问题。本文将探讨通过材料选择、表面处理、设计优化及工艺控制等多方面措施,实现这一双重目标。
一、模具材料的选择
模具材料是决定模具寿命的基础。对于高产量或高要求的塑胶产品,应选用优质的模具钢,如P20、H13、S136等。其中,S136不锈钢具有优异的耐腐蚀性和抛光性能,非常适合透明或高光产品。通过合理的热处理工艺,如淬火和回火,可以进一步提高材料的硬度、耐磨性和韧性,从而延长模具寿命。高硬度的模具钢能更好地保持模腔表面的光洁度,使注塑产品表面更加完美。
二、模具表面处理技术
为了提高模具寿命和产品表面光洁度,表面处理技术不可或缺。常见的处理方法包括:
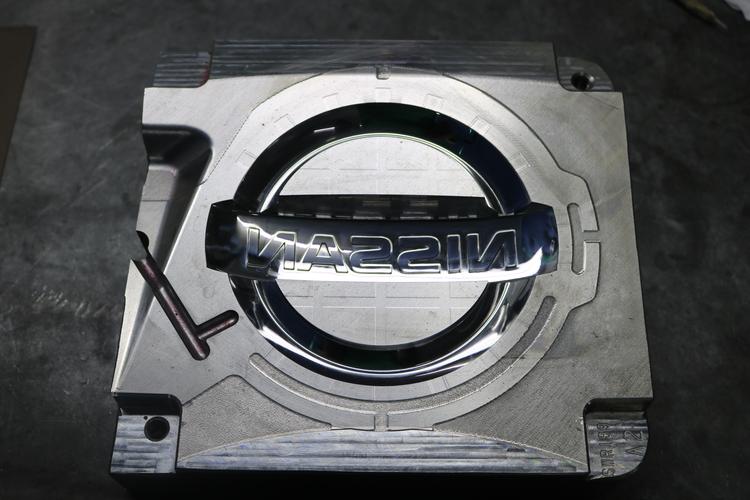
- 抛光:精细的抛光可以去除模腔表面的加工痕迹,降低表面粗糙度。通常采用从粗到细的油石、砂纸和钻石研磨膏逐步抛光,最终达到镜面效果。这不仅能提高产品表面光洁度,还能减少脱模阻力,避免拉伤。
- 镀层技术:如镀硬铬、化学镀镍、PVD(物理气相沉积)和CVD(化学气相沉积)等。镀硬铬能显著提高模具的耐磨性和耐腐蚀性,同时保持表面光滑。PVD涂层如TiN、TiCN、CrN等,具有高硬度和低摩擦系数,可延长模具寿命并改善产品表面质量。
- 氮化处理:通过气体氮化或离子氮化,可在模具表面形成一层硬质氮化层,提高耐磨性和抗疲劳强度,同时保持内部韧性。氮化处理后的模具表面更耐腐蚀,有利于产品光洁度的稳定。
三、模具设计与制造优化
合理的模具设计是提高寿命和产品光洁度的重要环节。以下几点值得注意:
- 冷却系统设计:均匀且高效的冷却系统可以避免模具局部过热,减少热应力,防止模具早期龟裂。均匀冷却有助于产品快速定型,减少表面缺陷,提高光洁度。
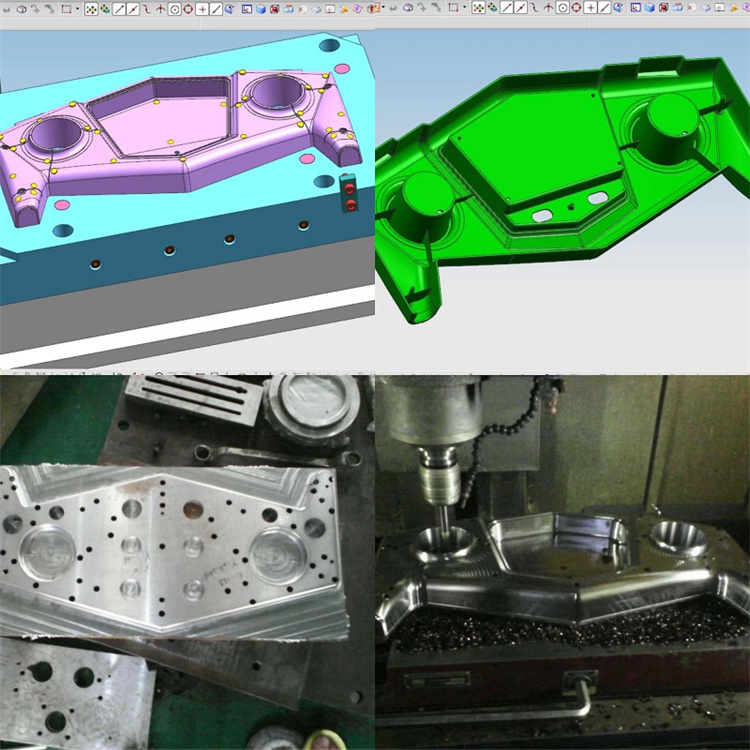
- 浇口和流道设计:合理的浇口和流道能减少熔体对模腔的冲刷,降低磨损,并避免产品表面出现流痕、气纹等缺陷。对于高光产品,可采用热流道系统,减少冷料和压力损失。
- 排气设计:良好的排气可以防止困气,避免产品表面出现烧焦、气晕等瑕疵,同时减少模具腐蚀。
- 脱模斜度和表面粗糙度:适当的脱模斜度和低表面粗糙度有助于产品顺利脱模,防止拉伤模具和产品表面。
四、注塑工艺控制
注塑工艺参数对模具寿命和产品表面质量有直接影响。优化以下参数至关重要:
- 温度控制:包括料筒温度、模具温度和喷嘴温度。过高的温度可能导致材料分解,腐蚀模具;过低的温度则使熔体流动性差,产品表面粗糙。应根据材料特性设置合理温度。
- 压力与速度:注塑压力、保压压力和注射速度需精确控制。过高的压力会加速模具磨损,过低则导致产品缩水。适当的注射速度可以减少表面缺陷,提高光洁度。
- 冷却时间:足够的冷却时间确保产品充分定型,避免脱模时变形或表面损伤。但过长的冷却时间会降低效率。
- 原料管理:使用洁净、干燥的原料,避免杂质和水分导致产品表面缺陷和模具腐蚀。对于高光产品,需采用高流动性和高光泽的塑料,如ABS、PC、PMMA等。
五、维护与保养
定期维护保养是延长模具寿命和保持产品光洁度的关键。措施包括:
- 定期清洁:清除模腔表面的残留物、油污和锈迹,防止积累影响产品表面。
- 润滑:对导向部件和顶出系统进行适当润滑,减少摩擦和磨损。
- 检查与修复:定期检查模具磨损情况,及时修复或更换损坏部件,避免问题扩大。
- 存放管理:模具长时间不用时,应涂防锈油并存放于干燥环境,防止锈蚀。
###
提高塑胶模具寿命和产品表面光洁度是一个系统工程,需要从材料、设计、制造、工艺和维护等多方面入手。通过科学选材、精细表面处理、优化设计和工艺控制,既能显著延长模具使用寿命,又能生产出表面光洁、品质卓越的塑胶产品,从而提升企业竞争力和经济效益。
如若转载,请注明出处:http://www.ydpmold.com/product/35.html
更新时间:2026-10-15 07:15:38