塑胶模具钢抛光对产品质量的影响因素分析
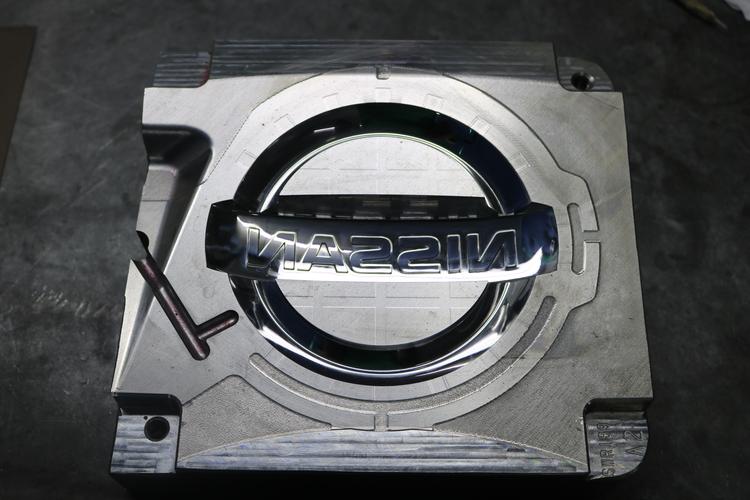
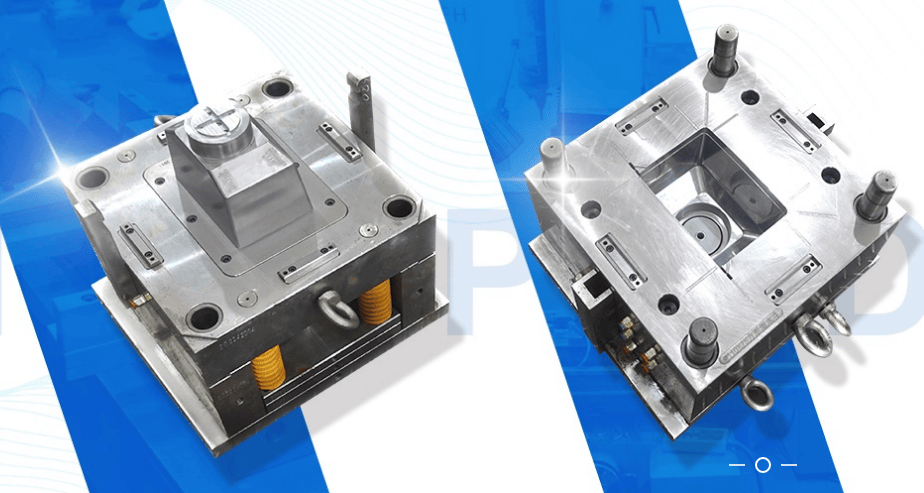
在塑胶模具制造过程中,模具钢的抛光是一道至关重要的工序,它直接影响模具的表面质量、使用寿命以及最终塑胶产品的外观和性能。在实际抛光过程中,多种因素可能导致产品质量问题。本文将系统分析塑胶模具钢抛光时影响产品质量的主要原因。
一、抛光工艺参数不当
- 抛光压力与速度:过高的抛光压力会导致模具表面产生过热、微裂纹或变形,进而影响产品表面光泽;速度过快则可能造成抛光不均匀,留下划痕。
- 抛光时间:时间不足无法消除前道工序的痕迹,时间过长则可能引起表面烧伤或过度抛光,导致尺寸偏差。
- 抛光顺序与方向:未按由粗到细的顺序进行,或抛光方向交叉不当,会形成难以去除的深划痕,转印到塑胶产品上。
二、模具钢材料本身的问题
- 钢材纯净度:钢中夹杂物(如氧化物、硫化物)在抛光时容易脱落形成凹坑,严重影响产品表面光洁度。
- 硬度与组织均匀性:硬度不均或存在偏析,会导致抛光后表面出现橘皮纹、抛光斑等缺陷,进而影响塑胶件外观。
- 碳化物分布:大块或偏聚的碳化物在抛光时易形成凸起或剥落,造成产品表面麻点。
三、抛光工具与磨料选择不当
- 磨料粒度跳跃:粗磨后直接使用过细磨料,无法有效去除前道划痕,反而使其被掩盖,最终在蚀纹或成型后显现。
- 磨料硬度与材质:使用错误硬度或材质的磨料,会嵌入模具表面或造成新划痕。
- 抛光工具形状与材质:工具形状不匹配或材质过硬,会导致局部过抛或划伤。
四、抛光环境与操作因素
- 环境洁净度:灰尘、铁屑等污染物落在模具表面,经抛光会压入表面形成瑕疵。
- 操作人员技能:手势不稳、用力不均或未及时更换磨料,都会导致抛光质量不稳定。
- 冷却与润滑:抛光时冷却不充分,引起局部退火或热裂纹,影响模具寿命和产品品质。
五、后处理与维护
- 抛光后清洗:残留在表面的抛光膏或碎屑未彻底清除,会腐蚀模具或转印到产品上。
- 存放与保护:抛光后的模具表面若未做防锈处理或受到磕碰,会形成锈斑或损伤。
塑胶模具钢抛光对产品质量的影响是多方面的。要获得高质量的塑胶产品,必须从材料选择、抛光工艺、工具磨料、环境控制和人员操作等环节进行全面管控,并建立严格的抛光作业标准和检验机制。只有这样,才能有效避免因抛光不良导致的各类产品缺陷,提升模具寿命和企业竞争力。
如若转载,请注明出处:http://www.ydpmold.com/product/38.html
更新时间:2026-10-20 12:46:00